随着化工产业的快速发展,乙烯作为重要的基础化工原料,其高效转化为 1- 己烯在塑料、合成 橡胶及润滑油等领域具有广泛应用。然而,传统的乙烯三聚工艺存在反应热移除困难、换热盘管堵塞及传质限制等问题,限制了 1- 己烯的产量和选择性。
本文刊登于PROCESS《流程工业》2025年第1期,原文标题《乙烯装置工艺技术优化研究》。本文作者于海军 胡让 许康 王慧,供职于利华益利津炼化有限公司。
本文被引格式 [1]于海军,胡让,许康,等.乙烯装置工艺技术优化研究[J].流程工业,2025,(1):62-65. 欢迎引用。
本文针对上述问题,设计了一种反应分离耦合的乙 烯三聚工艺。通过采用塔式反应器内多塔板结构,实现反应与分离的同步进行,有效移除反应热,减少 副产物生成。利用某软件建立工艺模型,结合热力学与动力学参数,优化塔板数、乙烯循环量、冷凝温 度及溶剂选择。模拟结果显示,新工艺在相同条件下,1- 己烯产量提高了 11.3%,选择性提升了 2%。 经济与环境评价表明,该工艺具备良好的经济效益和环境友好性。研究成果为乙烯三聚工艺的工业化应 用提供了理论依据和技术支持。
乙烯作为重要的基础化工原料,其衍生产品广泛应用于塑料、合成橡胶、纤维及其他化工产品的生产中。1-己烯作为高价值的α-烯烃,在聚合物生产和润滑油添加剂中具有重要应用。然而,传统的乙烯三聚工艺存在反应热移除困难、换热盘管堵塞及传质限制等问题,导致1-己烯的产量和选择性不尽如人意。优化乙烯装置工艺技术,不仅可以提高1-己烯的产量和选择性,降低副产物的生成,还能有效解决反应热移除和设备堵塞等实际生产中的难题。这对于提高生产效率、降低生产成本以及实现绿色化工生产具有重要意义。
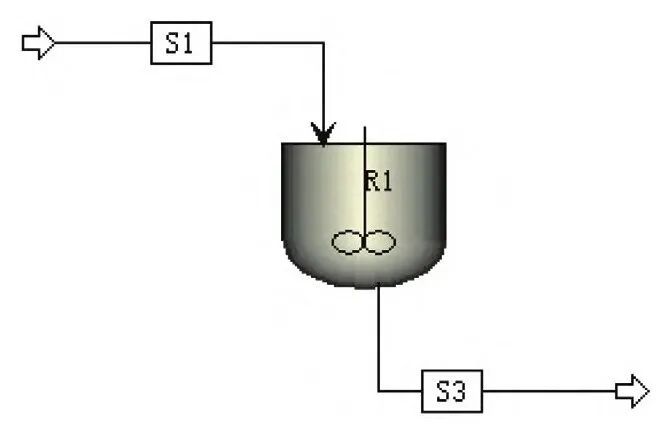
乙烯的生产主要通过石油裂解和天然气蒸汽裂解两种工艺实现。传统的连续化生产工艺如图1所示,通常采用高压全混釜反应器进行乙烯三聚反应,利用冷却水进行热量移除。然而,该工艺存在反应热移除困难、换热盘管易堵塞等问题,限制了1-己烯的高效生产。因此,亟须对现有工艺进行优化,以提高反应效率和产物选择性。
图1传统连续化生产工艺
乙烯三聚反应装置主要包括反应器、换热器、分离器及回收系统等。反应器通常采用高压全混釜设计,确保乙烯在高压下有效溶解于溶剂中进行三聚反应。换热器用于反应热的移除,保持反应温度稳定。分离器通过闪蒸或精馏方式,将1-己烯与未反应的乙烯及副产物分离。催化剂和溶剂的选择对于反应效率和产物选择性至关重要,目前多采用铬基催化剂和环烷烃类溶剂体系。
反应热移除困难,乙烯三聚反应为放热反应,传统的冷却水换热方式难以有效移除大量反应热,导致反应温度波动大,影响反应速率和选择性。冷却水的高消耗量和大换热面积需求增加了生产成本。换热盘管堵塞问题,在低温条件下,副产物及低聚物容易在换热盘管表面析出,形成挂壁和堵塞,降低换热效率并导致生产中断。这不仅影响生产连续性,还增加了设备维护和清洁的频率,降低了整体生产效率。传质限制与选择性低下,传统反应器依赖搅拌来促进乙烯在液相中的溶解和传质,但高压下的搅拌容易引发设备密封问题,增加安全风险。乙烯在液相中的溶解度有限,导致反应速率受限,选择性降低,生成更多副产物,影响1-己烯的纯度和产量。
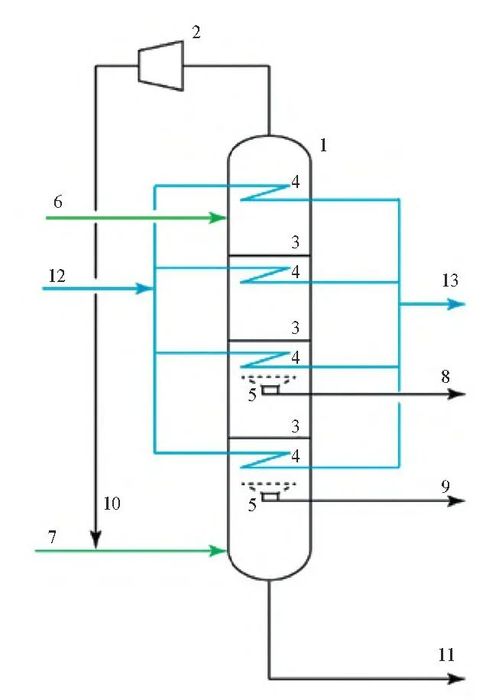
为了有效解决乙烯三聚反应中反应热移除和换热盘管堵塞问题,本文提出了一种反应分离耦合的新工艺,如图2所示。该工艺采用塔式反应器,内部设置多块塔板,通过塔板上的液相持留和汽相的部分冷凝,实现反应与分离的同步进行。乙烯原料从塔底鼓泡进入反应器,与溶剂和催化剂在塔板上方进行反应和传质。塔板上方设置换热盘管,冷却介质通过盘管降温,实现部分汽相冷凝,冷凝液部分回流至塔板,部分采出用于分离。未冷凝的汽相通过循环风机返回塔底,与新鲜乙烯原料共同进入反应器。这种设计有效避免了传统工艺中换热盘管直接接触液相,减少了聚合物挂壁和堵塞的风险,同时通过部分冷凝带走反应热,提高了反应的稳定性和1-己烯的选择性。
图2 乙烯三聚反应分离耦合工艺
反应分离耦合工艺的流程设计包括塔式反应器、多塔板结构、换热盘管、冷凝液采出装置及循环系统。塔式反应器内设置三块塔板,每块塔板持液量为25 L,总持液量100 L。乙烯原料从塔底鼓泡进入反应器,与溶剂和催化剂在塔板上方进行反应。塔板上方的汽相通过换热盘管进行部分冷凝,冷凝液全部或部分回流至塔板,未冷凝汽相通过循环风机返回塔底,确保反应器内压力稳定。冷凝液采出后进行分离,提取1-己烯并回收溶剂,进一步优化了工艺的能效和产物纯度。
2.3.1塔板数优化
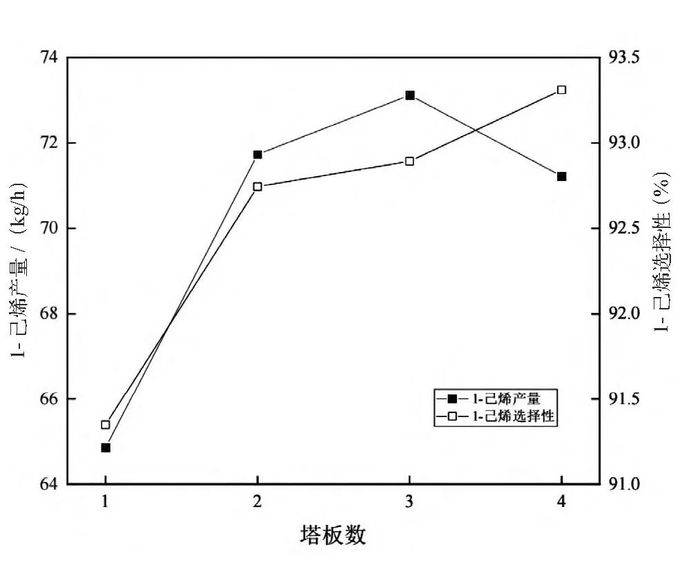
塔板数是影响反应分离耦合工艺性能的重要参数。通过模拟分析,发现随着塔板数的增加,1-己烯的产量和选择性均有所提升。以3块塔板为例,1-己烯产量达到最高,同时选择性也显著提高。然而,超过3块塔板后,产量略有下降,可能由于反应器结构复杂度增加导致的传质效率变化。因此,综合考虑产量与选择性,3块塔板被确定为最佳选择,既能有效提升1-己烯的产量,又能保持高选择性,优化了工艺设计。
2.3.2乙烯循环量优化
乙烯循环量对反应分离耦合工艺的影响显著。模拟结果表明,随着乙烯循环进料量的增加,塔板采出量逐渐增大,1-己烯的选择性也随之提升。然而,过高的循环量会导致工艺不稳定,影响系统的收敛性。通过优化,确定最佳乙烯循环进料量为350 kg/h,此时塔板采出量达到峰值,1-己烯产量和选择性均表现优异,确保了工艺的高效运行和稳定性。
2.3.3冷凝温度优化
段间冷凝温度对反应分离耦合工艺的产量和选择性具有重要影响。模拟结果显示,随着冷凝温度的升高,塔板采出量呈下降趋势,而1-己烯的产量先增加后减少,选择性逐渐降低。综合考虑1-己烯的产量和选择性,以及冷凝热负荷的影响,选择55℃作为最佳冷凝温度。这一温度下,采出量和1-己烯产量达到平衡,同时热负荷得到有效控制,实现了工艺的优化运行。
2.3.4溶剂选择优化
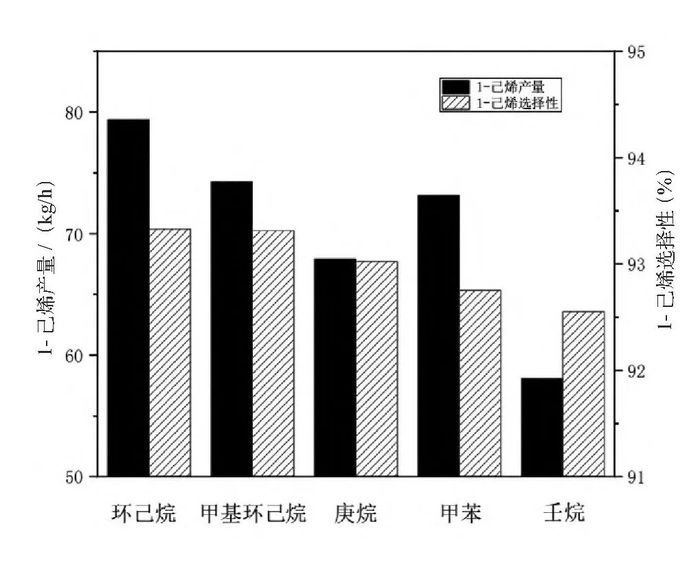
溶剂的选择对乙烯三聚反应的产物分布和选择性影响显著。通过模拟不同溶剂对1-己烯产量和选择性的影响,发现环己烷作为溶剂时,1-己烯的产量和选择性均表现最佳,分别达到79 kg/h和93.5%。环己烷具有较高的乙烯溶解度,增加了液相中乙烯的浓度,提升了反应速率。环己烷易于汽化,有效带走反应热,减少副反应的发生。因此,环己烷被选为本工艺的最佳溶剂,确保了1-己烯的高效生产和高选择性。
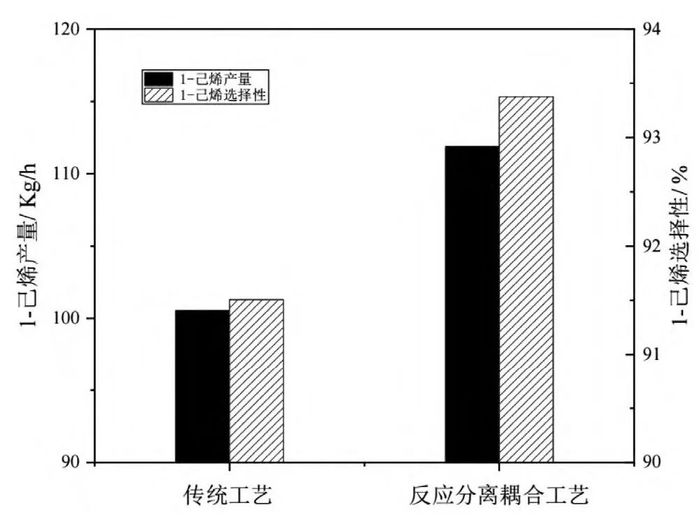
通过对比模拟结果,发现反应分离耦合工艺在1-己烯的产量和选择性上均优于传统连续化生产工艺,如图3所示。具体而言,新工艺在相同操作条件下,1-己烯产量提高了11.3%,选择性提高了2%。这一提升主要得益于新工艺中塔式反应器的多塔板设计,增强了乙烯在液相中的溶解和传质效率,同时通过部分汽相冷凝提前分离1-己烯,减少了副产物的生成。此外,反应分离耦合工艺有效移除了反应热,保持了反应温度的稳定,进一步提高了反应的选择性和效率。
为了系统优化乙烯三聚反应分离耦合工艺,采用某软件作为模拟工具。通过建立反应分离耦合工艺流程图,输入反应动力学和热力学参数,进行工艺模拟。利用某软件的灵敏度分析功能,考察关键操作条件对1-己烯产量和选择性的影响,从而确定最优工艺参数。
图3 反应分离耦合新工艺与传统工艺对比
3.2.1反应器与塔板模拟
在某软件中,将塔式反应器内部的每块塔板简化为全混釜反应器(RCSTR模块),模拟多塔板结构。每块塔板持液量设定为25 L,总持液量为100 L。反应器内的反应速率方程基于前述动力学模型,确保反应过程的准确模拟。
3.2.2闪蒸与分离模块设置
换热盘管通过闪蒸罐(Flash2模块)模拟部分汽相冷凝过程。冷凝液分为两股,一股回流至塔板,另一股采出用于分离。未冷凝汽相通过分离器(FSplit模块)返回塔底,与新鲜乙烯共同进入反应器。此设置确保反应热的有效移除和产物的高效分离。
产物产量与选择性,在初始模拟条件下,反应分离耦合工艺实现了1-己烯产量68 kg/h,选择性93.3%。通过进一步优化塔板数、乙烯循环量和冷凝温度,1-己烯的产量和选择性均得到了提升。例如,增加塔板数至3块时,1-己烯产量提高至73 kg/h,选择性达到93.3%。
3.3.1塔板数优化
模拟结果显示,随着塔板数从1增加至4,1-己烯的产量和选择性均有所提升,如图4所示。特别是在3块塔板时,产量达到峰值,选择性也达到最高。这表明适当增加塔板数能够有效提高反应器的传质效率和反应速率,从而提升1-己烯的产量和选择性。然而,超过3块塔板后,产量略有下降,可能由于塔板间液相浓度分布不均导致。因此,3块塔板被确定为最佳选择,兼顾了产量和选择性的优化。
图4塔板数对1-己烯产量与选择性的影响
3.3.2乙烯循环量优化
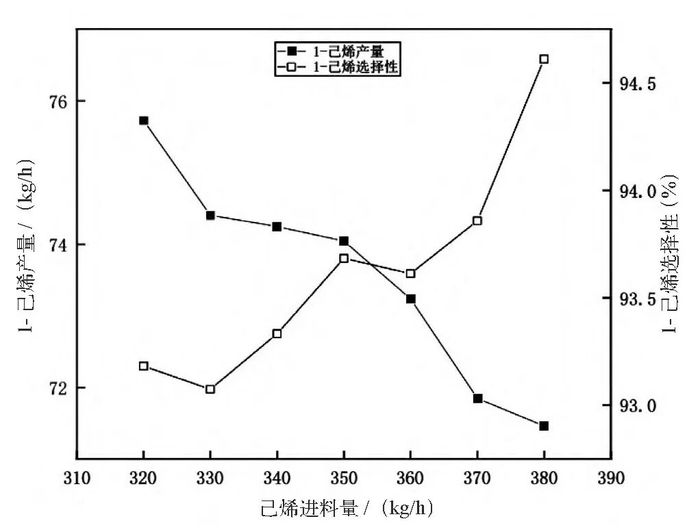
乙烯循环量的增加显著影响1-己烯的产量和选择性,如图5所示。随着循环进料量从300 kg/h增加至380 kg/h,1-己烯的产量和选择性逐渐提升,达到最佳值350 kg/h时,1-己烯产量为73 kg/h,选择性为93.3%。过高的循环量(如380 kg/h)导致系统不收敛,表明在高循环量下反应器内压力升高,影响了工艺的稳定性。
因此,350 kg/h被确定为最佳循环进料量,确保了工艺的高效运行和稳定性。
图5 乙烯循环进料量对1-己烯产量和选择性的影响
3.3.3溶剂选择优化
不同溶剂对乙烯三聚反应的产物分布和选择性影响显著,如图6所示。模拟结果表明,环己烷作为溶剂时,1-己烯产量最高,达到79 kg/h,选择性93.5%。甲基环己烷和甲苯也表现出较高的选择性(93.5%和92.7%),而壬烷的选择性最低,仅为92.5%。环己烷具有较高的乙烯溶解度,促进了反应速率,同时易于汽化,有效带走反应热,减少副反应。因此,环己烷被选为最佳溶剂,确保了1-己烯的高产和高选择性。
图6 溶剂对1-己烯产量和选择性的影响
基于模拟结果,本文提出以下工艺优化建议:首先,采用3块塔板的塔式反应器设计,既能提高1-己烯的产量,又能保持高选择性;其次,乙烯循环进料量设定为350 kg/h,确保反应器内乙烯浓度适中,提升反应效率;再次,段间冷凝温度控制在55℃,实现有效的反应热移除和产物分离;最后,选择环己烷作为溶剂,兼顾溶解度和汽化性能,进一步提升工艺的整体性能。这些优化措施能够显著提升乙烯三聚反应装置的生产效率和产品质量,具有良好的应用前景。
工艺经济性是评估乙烯三聚反应装置优化的重要指标。通过对比反应分离耦合工艺与传统工艺的投资和运行成本,发现新工艺在设备投资上略有增加,但由于提高了1-己烯的产量和选择性,所以整体运行成本得到了显著降低。具体而言,1-己烯产量提高11.3%,选择性提升2%,带来了更高的产品纯度和更低的副产物处理成本。
乙烯三聚反应装置的环境影响主要体现在能源消耗、废水排放及副产物处理等方面。通过反应分离耦合工艺的优化,1-己烯的高选择性减少了副产物的生成,降低了废弃物的处理负担。优化后的工艺通过部分汽相冷凝实现反应热的有效移除,减少了冷却水的使用量,降低了水资源消耗和热污染。此外,溶剂选择环己烷具有较低的挥发性,减少了溶剂的挥发损失和大气污染。
可持续性分析涵盖经济效益、环境友好性及资源利用效率等方面。反应分离耦合工艺通过优化塔板数、乙烯循环量和溶剂选择,提高了1-己烯的产量和选择性,提高了资源利用效率。新工艺通过减少冷却水和溶剂的使用,降低了能源消耗和环境污染,实现了绿色生产目标。经济上,新工艺虽然初期投资较高,但通过提高产量和降低运行成本,具备良好的投资回报率。综合考虑,反应分离耦合工艺在实现高效生产的兼顾了节约资源和保护环境,具有良好的可持续发展潜力。
本文通过设计并优化反应分离耦合的乙烯三聚工艺,成功解决了传统工艺中反应热移除和换热盘管堵塞的问题,提高了1-己烯的产量和选择性。通过某软件的工艺模拟与优化,确定了最佳的操作条件,包括塔板数、乙烯循环量、冷凝温度及溶剂选择,验证了新工艺在经济性和环境友好性方面的优势。研究结果表明,反应分离耦合工艺不仅提升了生产效率,还降低了能源消耗和环境负担,具有显著的工业应用潜力。未来的研究可以进一步通过试验验证模拟结果,优化催化剂配方,探索更高效的传质与热交换方法,推动该工艺的商业化和大规模应用,为化工产业的可持续发展贡献力量。
本文系“流程工业”首发,未经授权不得转载。责任编辑:胡静,审核人:李峥
版权声明∶转载流程工业网内容,请在正文上方注明来源和作者,且不得对内容作实质性改动;微信公众号、头条号等新媒体平台,转载请联系授权。邮箱∶process@vogel.com.cn,电话:16601379371(同微信)
评论
加载更多