本文研究了烷基化生产装置的运行因素及其优化措施,分析了原料成分、反应条件、催化剂活性等因素对生产稳定性和收率的影响。通过对反应系统进行优化设计,改进了原料预处理、反应温度控制、催化剂投加量以及分馏塔的操作参数。研究表明,通过加强原料成分控制、优化反应及分馏过程,装置的年产量和收率分别提高了约9%和2.5%。本文的研究表明,合理的技术优化措施能够显著提升烷基化装置的生产效率和经济效益,为类似装置的优化提供了可参考的技术路径。
本文刊登于PROCESS《流程工业》2025年第1期,原文标题《影响烷基化生产装置运行因素分析及对策》。本文作者张丽萍 朱延涛 邵俊辉,供职于东营市科德化工有限公司。
本文被引格式[1]张丽萍,朱延涛,邵俊辉.影响烷基化生产装置运行因素分析及对策[J].流程工业,2025,(1):58-61.欢迎引用。
烷基化反应是炼油行业中关键的生产过程,广泛应用于高辛烷值汽油的生产。然而,装置在运行中常受原料波动、催化剂失活等因素影响,导致生产效率低下。为提高装置稳定性和经济效益,本文分析了烷基化生产过程中的关键运行因素,提出了优化措施,并探讨了如何通过技术手段改善装置性能,以期为烷基化生产的优化提供理论支持和实践指导。
本文以东营市某石化厂烷基化装置为例,介绍了该厂年产20万t烷基化油的工艺流程。烷基化装置分为废酸再生单元和烷基化单元,本文重点分析了烷基化单元的工艺:1)原料加氢精制。C4馏分经过脱水、加氢反应去除硫化物和杂质,再通过脱轻烃塔确保原料质量;
2)烷基化反应。加氢后的C4馏分与异丁烷在硫酸催化剂作用下进行烷基化反应,生成烷基化油;
3)流出物精制。反应流出物通过酸洗、碱洗后进入脱异丁烷塔,分离异丁烷,得到烷基化油;
4)化学处理。废酸罐和新鲜酸贮罐用于废酸处理,确保装置安全稳定运行。烷基化工艺简易流程如图1所示。
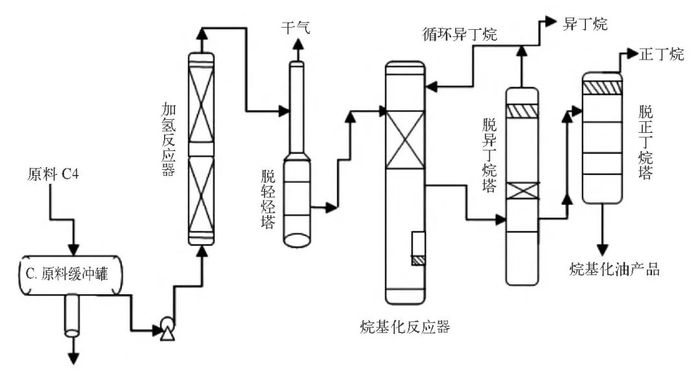
图1 烷基化工艺简易流程
2.1原料成分及质量对装置运行的影响
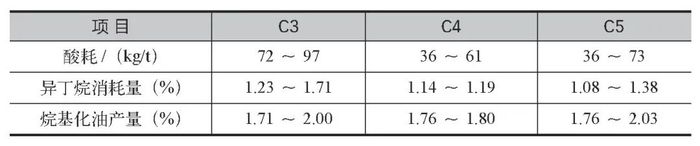
原料的成分和质量对烷基化装置的运行性能和产品质量有显著影响。首先,烯烃种类的差异会直接影响反应效果及最终产品的质量。例如,丙烯在硫酸法烷基化中消耗较高的酸,且生成的汽油干点和辛烷值低于使用异丁烯或戊烯的情况。戊烯虽然能够增加产量,但由于其低辛烷值,可能降低最终产品的辛烷值,同时也增加酸的消耗。不同烯烃对装置运行的影响见表1。
表1不同烯烃对装置运行影响
另外,原料中的杂质如硫化物、乙烯、丁二烯、丙烷和水等,都会对反应过程产生不利影响。硫化物能稀释酸催化剂,加速酸的消耗,并引发副反应,影响产品质量。乙烯与酸反应生成硫酸氢乙酯,会显著增加酸耗。水的存在则会稀释酸浓度,减少烯烃的反应活性,降低产物的质量和收率。
2.2脱轻烃塔影响因素
1)进料组成。若进料中轻烃组分(如丙烯、乙烯、甲烷等)含量较高,则需要更高的塔板数和回流比来实现高效分离。不同进料组成的变化会导致塔内气液平衡的变化,从而影响分离效果。
2)温度与压力控制。温度过高可能导致轻烃组分难以充分分离,而温度过低则可能导致塔内传质效率降低,影响分离精度。因此,在设计和操作中,需要精确控制塔内的温度和压力,以确保轻烃的有效脱除。
3)回流比的影响。适当的回流比能够增强轻组分与重组分之间的相互作用,提高分离效率。回流比过高会增加能耗,降低系统的经济性;回流比过低则可能导致轻烃脱除不完全。因此,需要根据实际生产需求调整回流比,以平衡分离效果与能耗。
4)塔内液体分布与流动状态。如果液体分布不均,可能导致塔内部分区域传质不足,降低分离效果。同时,液体的流动状态(如液体的流速、涌流现象等)也会影响塔的操作稳定性。
5)塔板设计与填料类型。合理的塔板设计可以提供更多的气液接触面积,从而提高分离效果,而选择合适的填料则能够增强气液的相互接触,提高塔内的传质效率。塔板的间距、填料的孔隙率等因素都需要根据生产要求进行优化。
2.3烷基化反应影响因素
1)反应温度与压力。温度过低会导致反应速率过慢,无法达到所需的产物收率;而温度过高则可能导致副反应的发生,如裂解反应或芳烃的生成,进而降低目标产物的产率。必须选择合适的温度区间来平衡反应速率和选择性。通常,烷基化反应的操作温度一般控制在60~150℃,具体温度范围取决于原料的组成和催化剂的性质。
2)催化剂类型与催化剂活性。常见的烷基化催化剂主要有3种类型:硫酸催化剂、氟化铝催化剂和固体酸催化剂。硫酸催化剂广泛应用于液相烷基化反应中,具有较强酸性,能有效催化反应,但容易发生腐蚀和副反应。氟化铝催化剂具有较高选择性,能减少裂化反应,但在高温和水分存在下容易失活。固体酸催化剂,如铝硅酸盐和磷酸等,具有较好的热稳定性和较低的腐蚀性。在反应过程中,催化剂的活性会随着时间逐渐衰退,主要原因包括催化剂表面积的减少、反应物的污染物积累以及催化剂的中毒等。
2.4产品分馏部分影响因素
1)塔顶和塔底温度。塔顶温度决定了轻烃类产品的分离效果,而塔底温度则影响重组分的分离。两者需精确控制,以确保各组分能在合适的温度范围内分离,从而保证产品的纯度和收率。
2)回流比。回流比是塔顶液体回流量与塔顶蒸气量的比值,影响分馏效率。回流比过高会导致能源浪费,而回流比过低可能导致分离不完全。因此,回流比的合理选择是实现高效分馏的关键。
3)进料位置。进料位置的选择需根据原料的沸点分布和塔内的温度分布来优化,以确保各组分能够在合适的高度进行分离,避免出现逆流或混合现象。
4)塔内液气比。液气比决定了塔内组分的传质效果。液气比过低可能导致分离效果差,而液气比过高则会增加能耗,降低操作效率。
3.1原料预处理控制
原料预处理主要目的是去除对烷基化反应有害的杂质和轻烃组分,确保原料的纯度,并为后续反应提供最佳的原料条件。通过精确控制各项参数,可以有效提升烷基化反应的选择性和效率,最终得到高品质的烷基化油。以下是对原料预处理控制的关键因素和优化策略。
1)氢气进料量的控制。在加氢反应器中,氢气与丁二烯的摩尔比为3,这一比值是保证加氢反应高效进行的关键。模拟结果表明,当丁二烯的转化率达到98%以上时,反应器出口中丁二烯含量可降至69.8mg/L,符合工艺要求。同时,二甲醚含量也被有效降低至5.26mg/L。因此,氢气的进料量直接影响加氢反应的转化率和效率,控制氢气与丁二烯的适当比率对于实现理想的反应效果非常重要。
2)脱轻烃塔操作压力的控制。塔的压力变化会影响混合物的泡点和露点,从而改变塔内的温度分布,进而影响分离效果。在实际操作中,为保证产品质量和分离效果,脱轻烃塔的操作压力应稳定在1.7MPa(g),这一压力可以有效避免重组分的浓度过高,同时保持轻组分的适当浓度,避免过度损失。通过精确控制塔压,可以确保塔内的分离过程顺利进行,满足工艺需求。
3)脱轻烃塔塔板数的控制。理论上,塔板数越多,分离效果越好,但同时也会增加塔的造价和运行成本。根据模拟分析,当塔板数设置为60时,可以有效分离二甲醚和丁二烯,且在保证分离效果的前提下,塔内的流体流动不会受到不利影响。设置较高的塔板数,可以应对原料组成的波动,避免碳三组分过多进入烷基化反应器,确保烷基化油的产品质量。
4)脱轻烃塔进料位置的优化。在设计和运行过程中,需要根据塔的结构和操作要求,合理选择进料位置。研究表明,进料位置的选择对塔釜中二甲醚和丁二烯的去除效果具有明显影响。通过灵敏度分析,确定最佳进料位置为第10块塔板。过高的进料位置可能导致塔内流体流动不稳定,影响分离效果,而过低的进料位置则可能导致轻组分无法完全脱除。因此,合理的进料位置选择可以有效提高分离效率,降低能耗。
5)脱轻烃塔回流比的控制。回流比的选择直接影响塔内组分的分离效率以及再沸器的热负荷。模拟结果表明,回流比的增加有助于二甲醚和丁二烯等轻组分的去除,但过高的回流比会增加再沸器的热负荷,造成能源浪费。根据灵敏度分析,回流比应设置为20,以确保在能量消耗与分离效果之间达到最佳平衡。这一设置既能保证轻组分的高效脱除,又能避免过高回流比带来的能源负担。
6)脱轻烃塔采出量的控制。根据优化分析,塔顶采出量应设置为2000kg/h,以实现较高的碳三组分回收率,同时减少塔底副产品中的异丁烷和二甲醚的含量。优化后的塔顶采出量保证了轻组分的有效回收,同时维持塔釜物流中高质量的烷烃组分(主要为异丁烷),有利于提升最终烷基化油的质量。
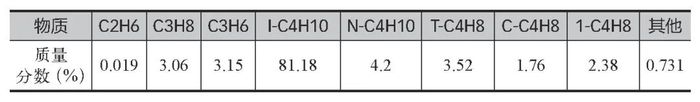
通过对原料预处理部分的各个操作参数进行优化,最终得出了一组理想的工艺条件:氢气与丁二烯的摩尔比为3,脱轻烃塔操作压力为1.7MPa(g),塔板数为60,进料位置为第10块塔板,回流比为20,塔顶采出量为2000kg/h。优化后的工艺条件能够有效去除原料中的有害杂质(如二甲醚、丁二烯和碳三组分),并提高烷基化油产品的质量。塔顶获得副产液化气的组成见表2。
表2 塔顶获得副产液化气
3.2烷基化反应部分
烷基化反应的反应条件和设备设计影响到最终产品的质量和工艺的稳定性。根据装置技改前后运行情况的对比分析,提出了以下改进措施。
1)新增反应器气相产物分液罐:在原有制冷压缩机进口分液罐存在带酸带液问题的基础上,新增了气相产物分液罐及相应的管道、仪表系统。此举有效地减少了酸的带入,避免了满负荷运行时带酸问题,提高了制冷压缩机的安全性。
2)优化反应温度和压力控制:通过精确控制温度在3~10℃,反应器的进料温度保持在-1℃,出口物流温度为10℃,确保了反应过程的稳定性和高效性。
3)强化酸-烃分离系统:通过优化酸沉降器和闪蒸罐的设计,确保酸烃乳化液的有效分离,酸液能够循环利用,减少废酸排放,提高资源利用效率。
3.3产品分馏部分
3.3.1酸酯去除与碱洗工艺
在烷基化反应中,由于少量酸和烯烃的混合物进入产品分馏部分,这些物质与硫酸反应生成中性硫酸酯。若不及时去除这些酯类物质,将会在异丁烷塔下游的高温部分分解,产生二氧化硫,进而对塔顶系统造成腐蚀。为避免这一问题,采用了碱洗和酸洗相结合的方式来彻底去除这些酸酯。具体而言,首先使用99.2%的硫酸进行酸洗,去除反应物中的杂质酸。随后,通过12%的氢氧化钠溶液进一步脱除微量酸,以确保反应产品的质量和塔系统的稳定性。经过此工艺处理,能够有效减少酸酯的带入,提高产品的纯度,避免了二氧化硫的生成,延长了设备使用寿命。
3.3.2分馏塔优化设计
产品分馏过程主要依赖于精馏塔的高效分离。在本工艺中,C201脱异丁烷塔和C202脱正丁烷塔通过精细的热量交换和组分分离,使得副产品和目标产物得到有效分离。根据初步模拟结果,目标产品中的碳八组分可达99.9%,符合工业要求。然而,为了进一步提升目标产物的质量水平,必须对精馏塔进行优化设计。为此,采用了Rad Frac模块进行精馏塔的优化模拟。通过分析灵敏度,结合进料位置、理论塔板数以及回流比等参数,找出最适合的操作条件。
3.3.3理论塔板数与分离效果
在C202脱正丁烷塔的优化过程中,首先对理论塔板数进行了敏感性分析。设定轻关键组分为正丁烷,重关键组分为2,2,4-三甲基戊烷。通过模拟得出,随着塔板数的增加,塔顶和塔底的分离效果逐渐提升。当塔板数达到20块时,塔顶和塔底的正丁烷和2,2,4-三甲基戊烷质量分数基本稳定,且分离效果最佳。因此,选定理论塔板数为20块,以获得良好的分离效果并确保工业操作的经济性。
3.3.4进料位置的优化
通过对C202塔进料位置的优化分析,发现当进料位置设定在塔内第10块板时,塔顶和塔底的产品质量分数达到最优。在此位置,轻组分和重组分的分离效果最为理想,进一步提高了塔的操作稳定性和分离效率。
3.3.5回流比的优化
在C202塔的优化过程中,通过模拟分析回流比对分离效果的影响,得出当回流比设定为1.7时,塔顶和塔底的产物质量分数稳定增长,且分离效果达到最佳。此外,增大回流比虽能提升分离效果,但也会导致塔底再沸器热负荷的增加,从而提升工程费用。因此,综合考虑分离效果和能耗问题,选定1.7的回流比作为最佳操作条件。
3.3.6塔顶采出量的影响
塔顶采出量直接影响产品的质量和分离效果。通过对C202塔顶采出量的优化分析,得出当塔顶采出量为76kmol/h时,正丁烷的质量分数达到最佳,并且能够有效避免过多的轻组分和重组分混合,从而保证塔底得到高纯度的正丁烷和烷基化油。因此,选定塔顶采出量为76kmol/h,以保证产品的质量和塔的稳定性。
3.3.7温度分布与操作稳定性
在优化后的C202塔中,塔内温度从塔底到塔顶逐渐增高,且第1至第15块板之间的温度变化最为显著。通过合理设置进料位置和回流比,温度分布得到了有效控制,从而确保了塔的稳定操作,避免了因温度过高或过低而造成的分离不良或设备损坏。
经过优化后,烷基化装置的产品产量和收率显著提升,带来了可观的经济效益。优化前,烷基化油的年产量为205000t,收率为48.50%;而优化后,年产量提高至223500t,收率达到了52.60%,收率提升了4.1%。
从经济效益角度来看,优化后的装置带来了显著的增收。以烷基化油的单价为3600元/t为例,优化后增加的18500t烷基化油可带来额外的收入约6666万元。除此之外,优化还减少了原料损耗,降低了生产成本,进一步提升了装置的盈利能力。
本文分析了东营市某石化厂烷基化生产装置的运行情况,探讨了影响装置稳定性的关键因素,并提出了相应的优化措施。主要影响因素包括原料成分、反应温度、催化剂活性以及分馏过程中的塔压和回流比等。通过优化原料预处理、改进反应系统设计、强化酸-烃分离和精馏塔优化,显著提高了烷基化油的年产量和收率。
优化后,年产量从205000t增至223500t,收率提升至52.60%,带来了约6666万元的额外收入。整体优化不仅提升了装置的生产效率和产品质量,还有效降低了生产成本,提高了企业的经济效益和市场竞争力,具有较高的推广价值。
本文系“流程工业”首发,未经授权不得转载。责任编辑:胡静,审核人:李峥
版权声明∶转载流程工业网内容,请在正文上方注明来源和作者,且不得对内容作实质性改动;微信公众号、头条号等新媒体平台,转载请联系授权。邮箱∶process@vogel.com.cn,电话:16601379371(同微信)
评论
加载更多