粉煤气化装置磨煤工段煤粉输送系统利用惰性气体循环输送。为保证煤的研磨与干燥是在惰性环境中进行,排除煤粉自燃和爆炸等潜在危险,需在系统中设置 CO 和 O2 在线分析仪实时监测惰性气体 中 CO 和 O2 含量的变化。
本文刊登于PROCESS《流程工业》2025年第1期,原文标题《粉煤气化装置磨煤及惰性气体输送系统在线监测仪表技改》。本文作者李作亮 王豪 刘大贵 刘文兴 尹宝誉,供职于内蒙古卓正煤化工有限公司。
本文被引格式 [1]李作亮,王豪,刘大贵,等.粉煤气化装置磨煤及惰性气体输送系统在线监测仪表技改[J].流程工业,2025,(1):68-70.欢迎引用。
装置自开车以来,CO 和 O2 在线监测仪表经常出现堵塞的情况,导致多次发 生仪表测量值升高误触发联锁磨煤系统停车,为保证装置的长周期运行,经多次调研、考查、论证,特 将原磁氧分析仪和红外分析仪改造为激光分析仪,并对安装及吹扫系统进行了优化,极大地提高了气化 装置磨煤及惰性气体循环输送系统长周期运行的稳定性与可靠性。
1技改项目背景
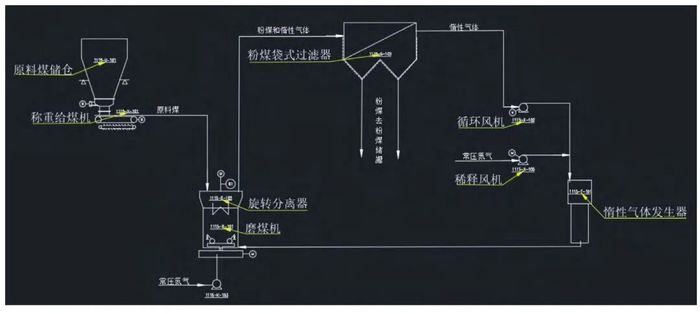
内蒙古某煤化工厂煤气化装置采用HT-L粉煤气化工艺。大致工艺流程是通过磨煤机将原料煤磨成煤粉,通过惰性气体循环输送系统将煤粉送至粉煤袋式过滤器,经过滤、气固分离后,煤粉送至粉煤储罐,惰性气体大部分经循环风机送至惰性气体发生器循环利用,少量排入大气;煤粉经粉煤储罐、粉煤锁斗送至粉煤给料罐,用高压氮气加压,利用粉煤给料罐与气化炉的压差将其输送到气化炉烧嘴处与氧气/蒸汽进行气化反应,生成粗合成气(主要成分为CO和H2),经洗涤后送往下游装置,经进一步处理后加工成甲醇或合成氨等产品。
磨煤及惰性气体循环输送系统主要由原料煤储仓、称重给煤机、旋转分离器、磨煤机、粉煤袋式过滤器、循环风机、稀释风机和惰性气体发生器等部分组成,其大致流程如图1所示。

图1 气化装置磨煤及惰性气体循环输送系统流程
气化装置磨煤及惰性气体循环输送系统采用辊式磨煤机磨煤、惰性气体发生器干燥的工艺方案。原料煤、提质煤及添加剂(矸石)被送入磨煤机研磨并用干燥的热风(惰性气体)进行干燥,干燥用的热风来自惰性气体发生器,经干燥后的粉煤含水量降至30~40 mol%。为防止煤自燃,系统需要一直加入氮气补气、稀释,控制氧气含量<8%,保证煤的研磨与干燥是在惰性环境中进行,排除煤粉自燃和爆炸等潜在危险。故需在系统中设置CO和O2在线分析仪,实时监测惰性气体中CO和O2含量的变化。
该单元的CO和O2在线监测仪表是重要的安全监测仪表,其测量结果影响着磨煤及惰性气体循环输送系统运行的稳定性。每个粉煤袋式过滤器出口惰性气体管路上设计1台磁氧分析仪以及1台红外分析仪分别测量O2和CO在线分析仪表,其中磁氧分析仪带DCS联锁,O2含量达到8%时高高联锁停磨煤系统;该测点设计温度150℃,操作温度105℃,设计压力-0.016~0.016 MPa;惰性气体内粉尘含量20 mg/Nm3。每个循环风机出口设计1台磁氧分析仪测量O2;设计温度365℃,操作温度305℃,设计压力0.016 MPa;惰性气体内粉尘含量20 mg/Nm3。
由于惰性气体是通过燃料气燃烧生成,且煤粉中有水分存在,使磨煤及惰性气体循环输送系统中湿度较高。由于磁氧分析仪和红外分析仪测量均需要干燥洁净气体,所以原分析仪表系统通过采样泵抽取、过滤、冷却除水等措施处理后再通过分析仪表测量。所以需要维护人员定期反吹取样系统、清理过滤器、根据外界环境调整冷却除水制冷温度、校准分析仪等,维护频率基本是每月两次甚至更频繁。特别是冬天最低环境温度可达到-30℃以下,冷却除水装置经常出现结冰堵塞的情况,致使样品处理系统无样品气或分析仪抽取空气进行测量,导致多次发生仪表测量值升高而导致磨煤系统联锁停车,严重影响磨煤系统的长周期运行,也给气化装置的安、稳、长、满、优运行带来较大影响,特在2023年对磨煤单元及惰性气体循环输送系统在线分析仪表进行技改,以保证装置长周期稳定运行。
2技改思路
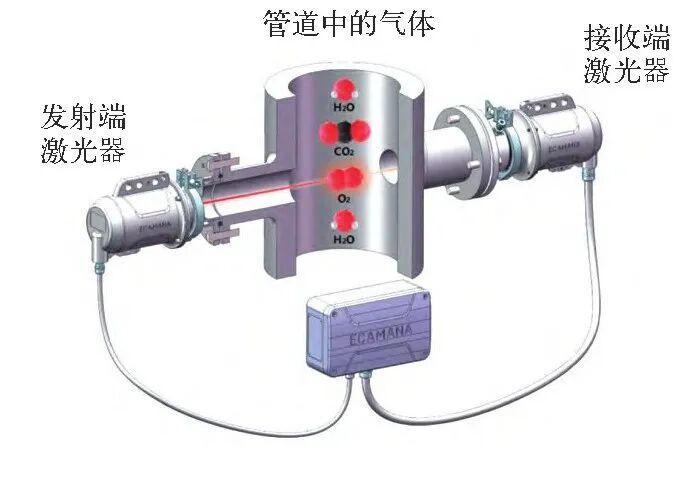
跳出旧思维框架,放弃对采样及预处理的多次改造思路,经过多次外出调研、论证,选择原位对射式激光分析仪。激光分析仪由发射单元和接收单元组成,原位安装在管道两侧,如图2所示。发射单元发射出的激光穿过被测气体到达检测器感知激光能量,在压力和温度恒定的条件下,激光能量的衰减与被测气体的浓度成比例,故可以实现原位实时检测气体浓度的变化。

图2 激光分析仪典型安装示意
激光分析仪采用可调谐激光吸收光谱技术(TDLAS),基于气体分子对特定波长光的选择性吸收特性,实现原位对气体进行定量分析。检测气体和传感器中间有光学镜片隔开,属于非接触式光学测量方法,又有吹扫氮气对光学镜片的保护和清洁作用,极大地减少了粉尘和水分等干扰组分对仪表测量的影响;且激光分析仪原位安装在工艺管道上,不需要经过取样及繁杂的前、后级预处理系统,进一步提高了分析仪测量的可靠性、实时性和准确性。
3技改内容
3.1管道开孔
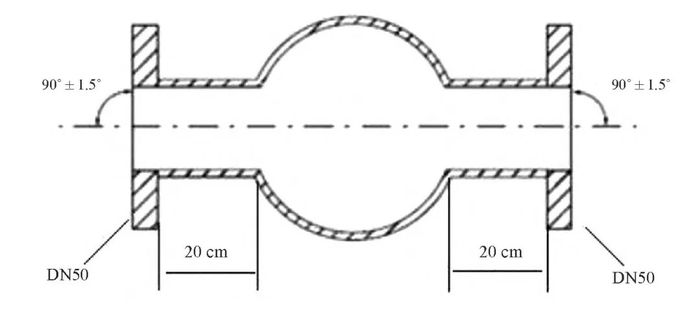
利用装置停车检修机会,选择惰性气体输送管道合适位置,即具备前三后一倍管径的直管段位置,以确保工艺气为均匀状态;根据设计法兰尺寸及激光分析仪开孔要求,在分析仪厂家工程师现场指导下完成管道开孔(见图3)、焊接预埋件及根部法兰。

图3激光分析仪管道安装开孔示意
3.2激光分析仪表安装
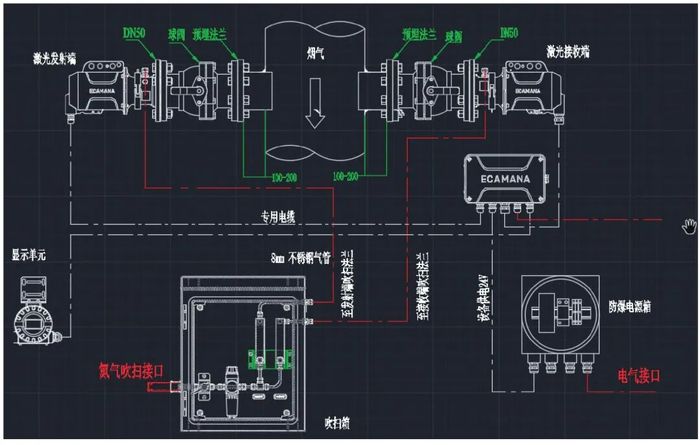
为便于后期维护及特殊情况检修方便,在典型安装示意图的基础上增加全通径根部球阀;为保护光学镜片不受水分和粉尘等干扰影响,设计氮气吹扫系统,并对氮气进行加热,防止管道内惰性气体内水分冷凝。加热后的氮气连续吹扫光学镜片和预埋件,隔绝工艺变化对激光分析仪的影响,管安装示意如图4所示。

图4 激光分析仪管道安装示意
3.3联锁保护
为进一步提高磨煤及惰性气体循环输送系统的安全程度,在原有的一台带DCS联锁的氧分析仪的基础上(O2含量达到8%时高高联锁停磨煤系统),优化为两台激光氧分析仪、一台激光CO分析仪均带DCS联锁,其中粉煤袋式过滤器和惰性气体发生器出口O2含量达到8%时高高联锁停磨煤系统,粉煤袋式过滤器出口管道CO浓度达到0.4%时高高联锁停磨煤系统。降低了惰性气体中可能由于氧含量过高而导致煤粉发生焖燃、引发火灾、产生CO和人员中毒的可能性,以及提高了磨煤及惰性气体循环输送系统长周期运行的稳定性与可靠性。
4改造成果
使用激光分析仪相比较于磁氧分析仪和红外分析仪具有以下优点:激光分析仪原位安装在管道两侧,且设计氮气吹扫系统,连续吹扫光学镜片和预埋件,隔绝了工艺气变化对激光分析仪的影响,响应时间快,无滞后,安全系数更高,极大地提高了分析仪测量的可靠性、实时性和准确性。
原位安装在管道两侧,无需取样及预处理系统,杜绝了因取样及预处理系统可能出现的泄漏、堵塞而引发的安全问题和联锁误动作的问题,光学检测基本无漂移,不需要定期维护、吹扫、校准,极大地减少了现场维护工作量,为气化装置的安、稳、长、满、优运行提供了更准确、更可靠的保障。
本文系“流程工业”首发,未经授权不得转载。责任编辑:胡静,审核人:李峥
版权声明∶转载流程工业网内容,请在正文上方注明来源和作者,且不得对内容作实质性改动;微信公众号、头条号等新媒体平台,转载请联系授权。邮箱∶process@vogel.com.cn,电话:16601379371(同微信)
暂无评
留言
还没有留言,来写首评
写留
阀门定位器持续排气是故障信号,非正常现象。四大故障层级:供气污染、反馈链路失真、执行机构外泄漏、定位器本体失效。排查由外而内:气源处理→反馈连接→外漏测试→自整定→交叉验证。多数故障源在外围系统而非定位器本体。
2026-09-07 煤化工知库
诊断显示,某石化企业仪表隐患 82% 在现场,SIS 与 DCS 占比 55%。主要问题包括联锁缺失未投用、报警设置不合理及记录缺失,需强化全生命周期管理。
2026-08-12 李长寿、张素君
2026-11-10
2026-10-13
2026-10-13
2026-10-28
2026-10-30
2026-10-12
2026-10-16
工业是节能降碳的重点领域,也是实现“3060”碳达峰碳中和目标的关键。党的二十大报告明确提出,积极稳妥推进碳达峰碳中和,推进降碳、减污、扩绿、增长,完善能源消耗总量和强度调控,重点控制化石能源消费,逐步转向碳排放总量和强度“双控”制度。为了回顾 2023 年工业企业在节能降碳、绿色可持续发展方面的成就,了解当下的创新技术和应用,《流程工业》编辑部在 2024 年第一期特别策划了“工业碳中和”专题,邀请了一批国内外优秀的工业企业分享观点和产业实践,为广大的流程工业企业提供绿色可持续发展的启迪和借鉴。
作者:本刊编辑部
评论
加载更多