炼铁槽前自动分料系统是现代钢铁制造过程中用于提高生产效率、降低劳动强度和改善工作环境的重要技术装备。该系统通常安装在高炉的前端,负责将原料(如铁矿石、焦炭、熔剂等)按照预定的 比例准确地分配到高炉中。随着自动化技术和计算机控制系统的不断发展,自动分料系统已经从简单的 机械装置演变为高度集成的智能控制系统。本文主要介绍炼铁槽前自动分料的应用及使用效果。
本文刊登于PROCESS《流程工业》2025年第1期,原文标题《激光测距仪在炼铁槽前自动分料的应用》。本文作者范中伟 范保昊 范中武,供职于安钢集团信阳钢铁有限责任公司。
本文被引格式 [1]范中伟,范保昊,范中武.激光测距仪在炼铁槽前自动分料的应用[J].流程工业,2025,(1):66-67. 欢迎引用。
某钢铁公司在面对国内外经济形势的挑战时,积极采取措施,对生产设备进行了智能化、自动化升级改造。这一系列的升级不仅是为了应对当前的成本压力和市场竞争,更是为了长远的发展战略考虑,旨在建立一个更具竞争力和适应性的生产体系。
1应用原因
为了在激烈的市场竞争中生存,企业必须不断适应市场变化。传统的粗放型生产模式已无法满足现代企业发展需求,钢铁行业尤其如此。过去仅靠产量获取利润的时代已经过去,某钢铁企业通过对相关的设备进行智能化、自动化升级改造,来改善作业环境,降低劳动强度,减少人员配置,从而实现了降本增效。
针对某钢铁企业生产线中的炼铁卷扬槽上的20个分料仓,当前的操作方式依赖人工将分配小车开到所需料仓,并在现场实时监控料满、料空状态及物料量,这种方式效率低下、工作量大,且现场环境恶劣,存在灰尘和噪声,对操作人员的健康造成损害。此外,人工操作容易导致打错物料,造成物料混装,进而影响高炉的焦炭负荷和炉温稳定性,可能导致炉况不顺,影响设备正常运行。
为了解决这些问题,某钢铁企业计划实施自动打料系统。通过该系统,操作人员只需在值班室的电脑界面上选择需要打料的料仓,设置料空、料满控制值以及分配小车的停机位置,即可实现自动打料。要实现这一目标,首先需要解决分配小车的精准定位问题,确保其能够准确到达指定料仓,从而保障整个自动打料过程的顺利进行。
2激光测距仪的检测原理及组成
激光测距仪主要由激光发射、激光接收和测距计算3部分组成。其测量原理是通过发射激光脉冲并接收反射回来的激光,根据时间差计算距离。激光测距传感器发射一束聚焦的激光脉冲。当这束激光脉冲碰到目标物体时,它会被反射回来。传感器接收到返回的激光脉冲后,通过时间测量电路来测量激光脉冲从发出到返回的时间差。由于光速是恒定的,因此可以根据这个时间差来计算出物体的距离。激光测距传感器的测量范围和精度依赖于激光脉冲的脉宽和重复频率。一般来说,脉宽越短、重复频率越高,则可以测量更长的距离和实现更高的分辨率。

3选择激光测距仪的原因

通过搜索相关资料和咨询相关单位,现场一般采用以下几种方式来实现对分配小车精准定位。
1)行程开关或霍尔开关定位:在小车行走或打扫卫生时极易把行程开关或霍尔开关碰撞损坏,固定行程开关或霍尔开关螺丝松动易造成信号失真,而且可靠性较差,若信号失真分配小车到达设定位置无法自动停机,会造成分配车等设备损坏,炼铁高炉也会发生因为断料而被迫休风的严重事故。
2)格雷母线或编码电缆定位:精度高,价格较贵但安装时受现场空间影响较大,而且安装较为复杂,安装后对现场打扫卫生、设备维护维修带来一定的不便。
3)旋转编码器定位:采用旋转编码器与分配车行走轮轴连接,小车行走,车轮旋转,带动旋转编码器轴转动,以此来测量小车行走位置。行走轮不转、抱死、小车滑行以及编码器软连接松动等都极易引起编码器不转,导致数值偏差较大无法精准定位。
4)激光测距传感器定位:精度、价格适中,维护量很小,安装比较方便,小车在行走过程中即使有小的波动,也不会引起测量数值变化,安装时基本不用大的改动。
4选型安装并实现预定功能
经过网上查资料及咨询相关单位的客服,由于测量距离较远,最远达到100多米,通过几家产品选型及参数对比,最终选用国外某品牌激光测距仪:DL100-22AA2112,测量范围0.15~200m,准确度±2.5 mm,再配合采用雷达物位计实时测量料仓料位高度,当物位达到设定的高度,自动停止物料输送带,然后按照程序指令自动起动分配小车到达下一个需要打料的料仓,以此类推,循环执行,实现分配车自动打料。
5槽前自动分料的自动控制原理
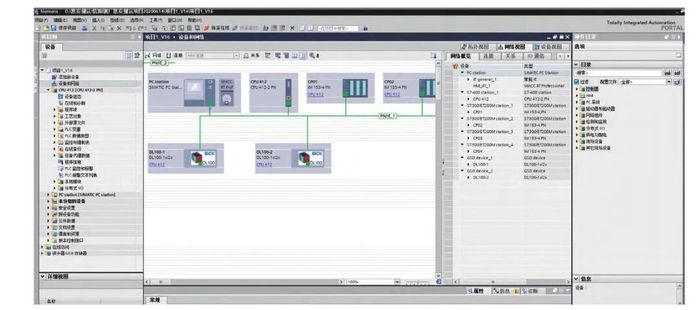
通过激光测距传感器和反光板,实现了分配料车的精准定位。激光测距仪与S7-400 PLC通过以太网连接,在STEP7编程软件中进行硬件网络组态,如图1所示,读取激光测距仪的实时数值并将其用于程序联锁控制。WINCC画面组态软件则显示当前分料小车的位置和雷达料位计检测到的料仓实际料位高度。

图1PLC硬件组态
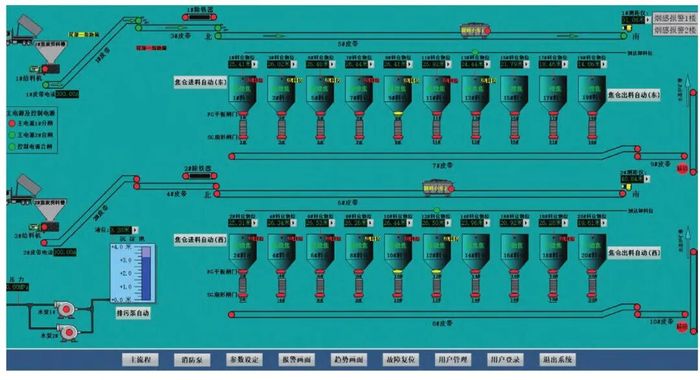
操作人员只需在电脑上设定下料顺序,如图2所示,系统将自动执行以下流程:分配小车起动后,自动行走到指定的料仓位置停下,并起动打料输送带进行供料。当雷达料位计检测到料位达到预设上限时,系统自动停止下料;随后,分配小车自动移动到下一个设定的料仓继续打料。这一过程周而复始,直至所有料仓都已打满,分配小车最终停止工作。

图2人机操作界面
这种自动化控制系统不仅实现了精准打料,还显著降低了操作人员的劳动强度,提高了工作效率和准确性。
6常见故障及投运后的效果
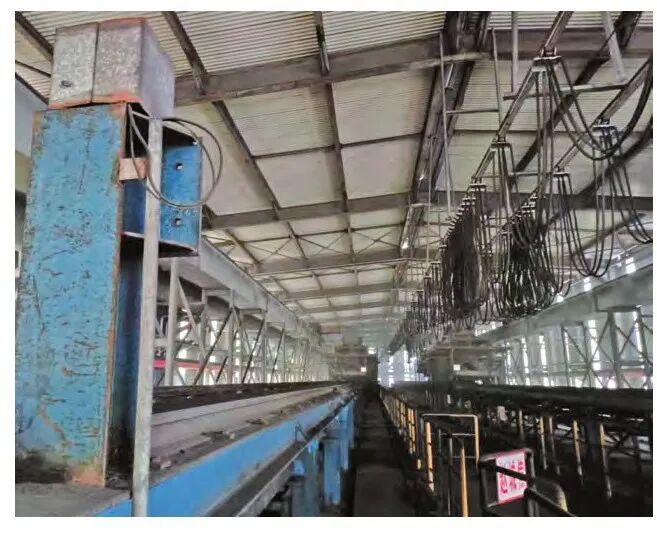
某钢铁企业的此项目于2000年5月完成改造并投入运行,至今已稳定运行近4年。投运后,系统基本实现了免维护,仅在灰尘或雾气较大时偶有数据失真的情况,但并未出现其他故障,整体运行十分平稳,如图3所示。

图3安装使用现场
改造前,撒料和堆料现象频发,导致一个班组的5名成员几乎全部时间都用于清理物料和打扫卫生。
改造后,这些问题得到了有效解决,现在每个班次只需2人:一人负责现场巡检,另一人监控电脑操作。这不仅减少了公司的人力成本支出,也大大降低了维修和运行人员的工作强度,受到了运行及维修人员以及管理层的一致好评。
鉴于该项目的成功应用,激光测距仪技术随后被推广至某钢铁企业内多个高炉槽前转运站等场所,进一步证明了其可靠性和实用性。
本文系“流程工业”首发,未经授权不得转载。责任编辑:胡静,审核人:李峥
版权声明∶转载流程工业网内容,请在正文上方注明来源和作者,且不得对内容作实质性改动;微信公众号、头条号等新媒体平台,转载请联系授权。邮箱∶process@vogel.com.cn,电话:16601379371(同微信)
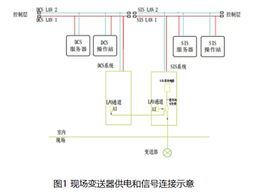
中化化工科学技术研究总院专家刊文解析BPCS与SIS共享设备信号连接方法:共用元件须满足安全生命周期与SIL等级要求,操作模式转为连续模式需调整维护策略,并给出变送器分 signal、双电磁阀等具体配置方案。
2026-09-20 袁汉福、付卫红
蒸汽管线暖管操作须遵循“先排凝、后送汽”“先暖管、再升压”原则,微量进汽分段暖管,升压幅度0.1-0.2兆帕,金属温度与蒸汽温差≤20-30℃,严防水击,全程专人监护,严禁热态紧固螺栓。
2026-09-18
阀门定位器持续排气是故障信号,非正常现象。四大故障层级:供气污染、反馈链路失真、执行机构外泄漏、定位器本体失效。排查由外而内:气源处理→反馈连接→外漏测试→自整定→交叉验证。多数故障源在外围系统而非定位器本体。
2026-09-07 煤化工知库
2026-11-10
2026-10-30
2026-10-28
2026-10-27
2026-11-10
2026-11-13
工业是节能降碳的重点领域,也是实现“3060”碳达峰碳中和目标的关键。党的二十大报告明确提出,积极稳妥推进碳达峰碳中和,推进降碳、减污、扩绿、增长,完善能源消耗总量和强度调控,重点控制化石能源消费,逐步转向碳排放总量和强度“双控”制度。为了回顾 2023 年工业企业在节能降碳、绿色可持续发展方面的成就,了解当下的创新技术和应用,《流程工业》编辑部在 2024 年第一期特别策划了“工业碳中和”专题,邀请了一批国内外优秀的工业企业分享观点和产业实践,为广大的流程工业企业提供绿色可持续发展的启迪和借鉴。
作者:本刊编辑部
评论
加载更多