双回流变压吸附技术通过创新的塔顶轻组分回流与塔底重组分回流设计,有效突破了传统变压吸附工艺的压力比限制,在空气分离领域展现了广阔的应用前景。
本文刊登于PROCESS《流程工业》2025年第1期,原文标题《双回流变压吸附空分工艺研究》。本文作者于立君,供职于潍坊伟士昕气体设备有限公司。
本文被引格式 [1]于立君.双回流变压吸附空分工艺研究[J].流程工业,2025,(1):38-41. 欢迎引用。
本文基于LiLSX分子筛,设计并模拟了一种双回流变压吸附空气分离工艺,并通过优化进料位置、吸附时间、回流比等关键参数,实现了氧气纯度95.21%、回收率95.24%以及氮气纯度98.43%、回收率99.79%的优异分离性能。提出了两种改进工艺,通过分区操作与缓冲罐设计,将吸附剂产率和处理量提升至原工艺的两倍,能耗降低约60%。本研究为双回流PSA技术的优化设计与工业化应用提供了理论支持和技术参考。
双回流变压吸附技术通过在吸附塔的顶部和底部分别进行轻组分和重组分的回流设计,有效地克服了传统PSA工艺在分离过程中面临的压力比限制问题。这种创新的回流设计不仅能够提升气体的分离性能,还能改善产品的纯度和回收率。双回流工艺的研究逐渐成为空气分离领域的一个重要方向,并在多个工业应用中展示了良好的前景。尽管双回流变压吸附技术在分离效率上具备显著优势,其在处理量和能耗方面仍存在一定的瓶颈,限制了其大规模工业应用。如何进一步优化该工艺,提高处理量、降低能耗,成为本研究的主要目标。
本文提出了一种基于Li LSX分子筛的双回流变压吸附空气分离工艺,通过对进料位置、吸附时间和回流比等关键参数的优化设计,提升了分离性能。提出了两种改进工艺,进一步提高了吸附剂产率和处理量,同时显著降低了系统能耗。通过某软件进行的模拟分析表明,改进后的工艺能够在满足高纯度和高回收率的条件下,显著提高工业气体分离的经济性和操作效率。
1.1改进前过程参数
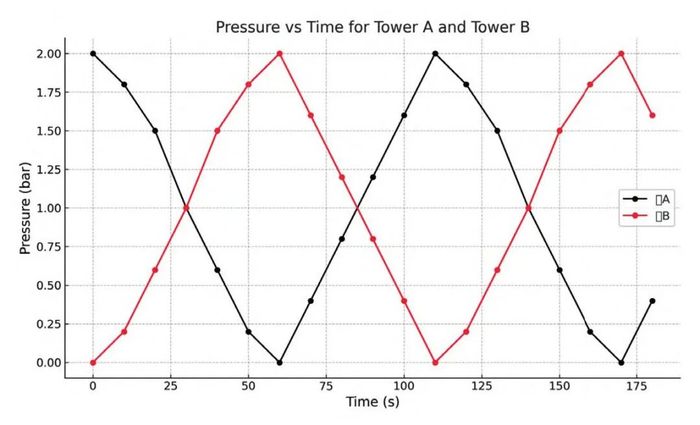
本研究基于Li LSX分子筛设计了双回流变压吸附空气分离工艺。吸附塔分离区与富集区的长度分别为0.72 m和0.8 m,直径为0.06 m,壁厚为0.002 m,床层空隙率为0.35。操作条件为吸附压力2 bar,解吸压力0.36 bar,进料温度298.15 K,进料流量0.4 m3/h,空气组成为氮气78%、氧气21%、氩气1%。循环时序包括吸附、均压降、抽真空、冲洗、均压升和终升压6个步骤,总时长180 s。改进工艺中,进料流量增至0.8 m3/h,并通过独立控制分离区和富集区的流量,提高了分离效率和吸附剂利用率。图1显示了吸附塔内单周期压力变化趋势,分离区和富集区压力变化分别遵循优化后的循环时序。
1.2改进前循环时序
传统双回流工艺的循环时序各阶段时长分配为:吸附和均压升各60 s,均压降和冲洗各10 s,抽真空与终升压各20 s。进料气从吸附塔中部(0.8 m处)进入,氮气被吸附剂吸附,氧气和氩气从塔顶排出。通过均压降和回流设计,降低能耗并提升吸附剂再生效率。图2展示了不同阶段吸附塔的温度分布,改进设计有效平滑了塔内温度波动,进一步提高了吸附效率。
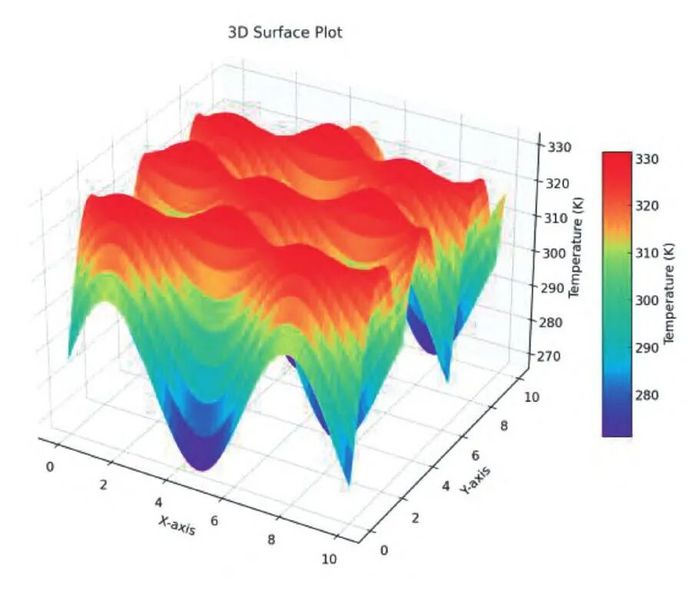
图2 吸附塔内温度随时间和轴向距离变化
2.1模拟结果
基于软件模拟,优化后的双回流工艺在空气分离中表现出优异性能:氧气纯度为95.21%,回收率为95.24%;氮气纯度为98.43%,回收率达99.79%。改进工艺在进料流量翻倍的情况下,实现了吸附剂产率和处理量的两倍提升,同时能耗减少了60%,为工业化应用提供了可行性。图3表明了进料位置对氮气、氧气纯度和回收率的显著影响,其中0.8 m进料位置表现最佳。
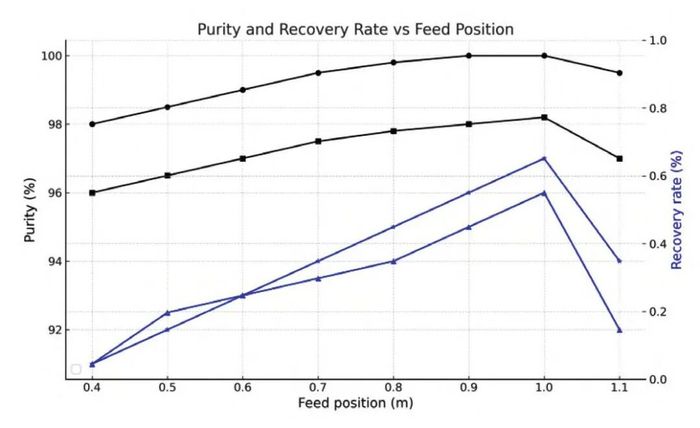
图3进料位置对氮气、氧气纯度和回收率的影响
2.2压力、温度、浓度分析
模拟显示,吸附塔内吸附压力接近2 bar,解吸压力约0.36 bar,温度分布在吸附阶段最高达306K,抽真空阶段最低为287K。改进工艺通过独立控制分离区和富集区的操作,使传质行为更集中,分离效率进一步提高,能耗显著降低。图4展示了改进工艺对氮气固相浓度随轴向距离变化的影响,表明优化设计实现了分离性能的提升。
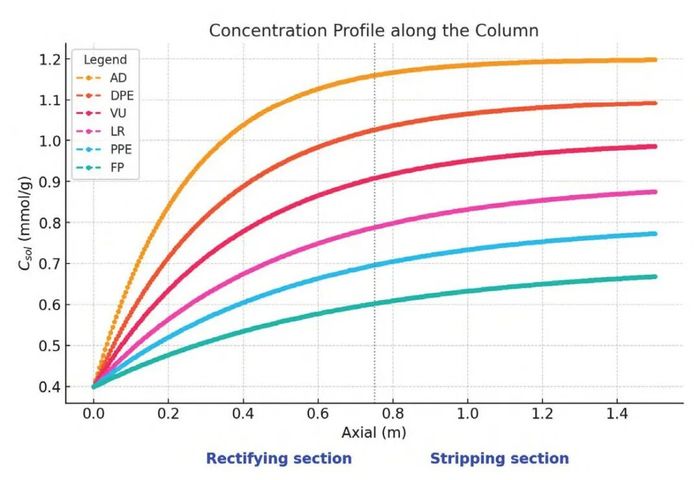
图4 氮气固相浓度随轴向距离变化
2.3关键参数优化
进料位置:最佳进料位置为吸附塔中部0.8 m,匹配吸附剂利用率和气体浓度梯度,确保高效分离。吸附时间:选择60 s为最优吸附时间,平衡产品气体纯度与回收率,避免资源浪费。回流比:优化轻组分回流量至0.1 L/min,提高氧气和氮气的纯度与回收率,减少吸附剂性能下降的影响。
3.1参数改进
改进工艺在吸附塔结构、操作条件和气体分离流程上均进行了优化。进料流量增至0.8 m3/h,并通过缓冲罐分区操作,实现了分离区和富集区的独立运行,有效提升了吸附剂产率和处理量,同时保持低能耗。图5显示了进料量对氮气和氧气回收率及纯度的综合影响,改进工艺提升了经济性能。
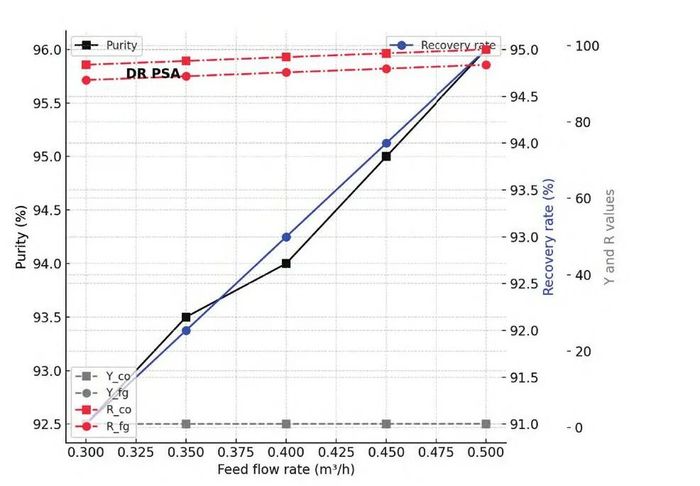
图5双回流工艺进料量对氮气、氧气纯度和回收率的影响
3.2循环时序优化
在改进工艺中,通过引入缓冲罐设计,将轻组分用于分离区升压,重组分用于富集区升压,进一步提高了吸附剂再生效率和工艺稳定性。
处理量与产率:改进工艺的处理量和吸附剂产率较原工艺提升两倍,氮气和氧气产品的纯度与回收率均达到工业要求。
能耗优化:改进工艺的总能耗减少约60%,真空泵能耗降低超80%,显著提升了经济性。温度与压力分布:优化设计使吸附塔的温度波动减小,传质效率提升,为吸附剂性能的稳定性提供保障。生产一体化平台如图6所示。
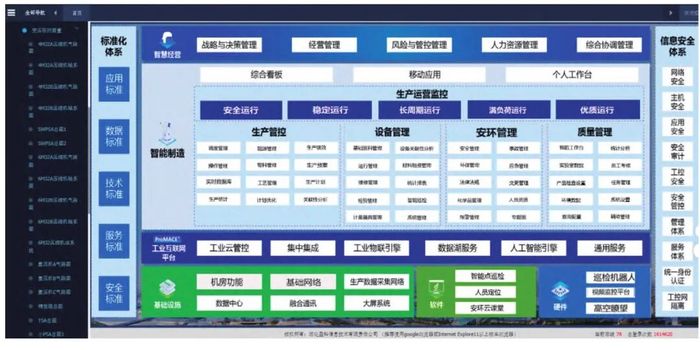
图6生产一体化平台
4.1多塔并联改进双回流变压吸附流程分析
图7所示流程图展示了一个多塔并联变压吸附(PSA)工艺,包含12个吸附塔(标记为A至L),用于实现高效的气体分离。多塔并联设计显著提升了系统处理能力和运行稳定性。每个吸附塔可独立操作,多个塔并联运行,使系统既具备灵活性,又保证了高效的分离性能。在气体流向设计方面,原料气通过主进料管道进入吸附塔底部,经由阀门(如79a、79b)进入塔内进行分离。轻组分(如H2或O2)从吸附塔顶部排出,部分气体回流用于冲洗吸附塔,以增强吸附剂的再生效果,剩余部分进入缓冲罐(如V3570)储存,作为产品气输出。重组分(如N2或CO2)则从塔底排出,并集中处理。
工艺流程包括多个阶段,确保吸附剂得到充分利用和再生。首先,原料气进入吸附塔进行分离,轻组分被富集于塔顶,而重组分则排出塔底。通过吸附塔间的均压操作(例如阀76a、76b),高压塔向低压塔进行压力平衡,减少系统能耗。随后,轻组分回流气体用于冲洗吸附塔,进一步去除残留重组分,并准备下一轮循环。监测和控制系统在整个工艺中起着至关重要的作用。流程中设有多个流量、压力和温度监测点(如PI35070a、PI35070b),通过自动化调节阀门(如流量控制阀FC)精确控制进料、回流和产品气流量,确保每个吸附塔的独立操作与整个系统的高效运行。
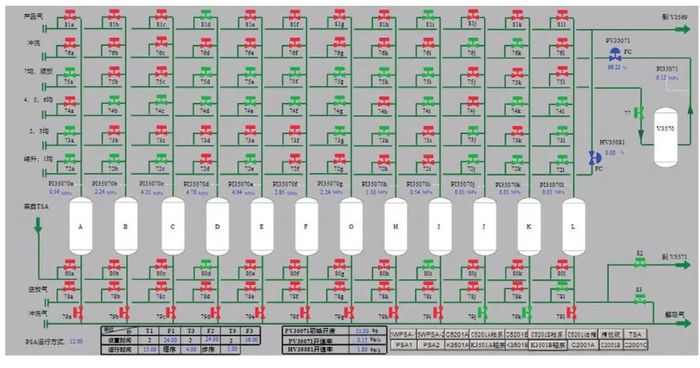
图7 多塔并联改进双回流变压吸附流程分析
该工艺的优化设计特点明显:多塔并联结构显著提升了系统的处理能力,并且通过模块化设计灵活适应不同负荷需求;回流冲洗与均压操作提高了轻组分的利用率,减少了产品气损失,并有效降低了能耗;缓冲罐设计平衡了系统运行压力,优化了气体流量控制,使系统运行更加稳定。
4.2改进后双回流变压吸附空分工艺流程图分析
改进后的双回流变压吸附空分工艺通过一系列优化设计,提升了系统处理能力和能效。改进后的工艺在设备布局、气体流向、操作步骤和能耗优化等方面展现了显著特点。
首先,系统的核心设备包括3座吸附塔(T3562A、T3562B、T3563)和多个缓冲罐(如V3564、V3560)。吸附塔负责分离轻重组分气体,而缓冲罐则储存轻组分和重组分回流气,并在终升压过程中发挥关键作用。每个吸附塔配备多个阀门(如60、61、62),用于精确控制进料、回流、均压、抽真空及升压步骤,确保工艺精准稳定运行。气体流向设计上,原料气从系统左侧进入,经过压缩设备调节压力后进入吸附塔。塔内分离区和富集区分别进行轻组分(如氧气)和重组分(如氮气)的分离操作。轻组分从吸附塔顶部排出,部分回流至吸附塔上部进行冲洗,而重组分则从塔底排出,储存于缓冲罐V3560用于富集区的置换操作。这样的分离与回流设计有效提高了分离效率,确保分离区和富集区的操作更具独立性,避免了传质过程的相互干扰。
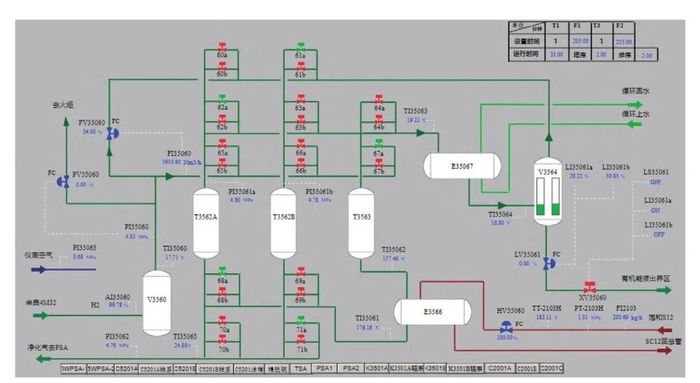
图8 改进后总的流程
总之,改进后的双回流变压吸附空分工艺在设备优化和流程精细化控制方面做出了显著贡献,构建了一个模块化、高效、低能耗的分离流程。吸附塔的分离区与富集区操作独立,结合缓冲罐的分级利用、热能回收和智能控制,不仅大幅提升了处理能力和吸附剂产率,还有效降低了系统能耗,为工业化推广提供了重要技术支持,如图8所示。
本文针对双回流变压吸附空气分离工艺进行了系统研究,重点优化了进料位置、吸附时间和回流比等关键参数,显著提升了分离效率,实现了氧气和氮气的高纯度与高回收率。通过设计两种改进工艺,显著提高了吸附剂利用率和处理量,并有效降低了系统能耗。相比传统工艺,改进工艺不仅提升了经济性和操作灵活性,还具有良好的工业化潜力。
本文系“流程工业”首发,未经授权不得转载。责任编辑:胡静,审核人:李峥
版权声明∶转载流程工业网内容,请在正文上方注明来源和作者,且不得对内容作实质性改动;微信公众号、头条号等新媒体平台,转载请联系授权。邮箱∶process@vogel.com.cn,电话:16601379371(同微信)

评论
加载更多